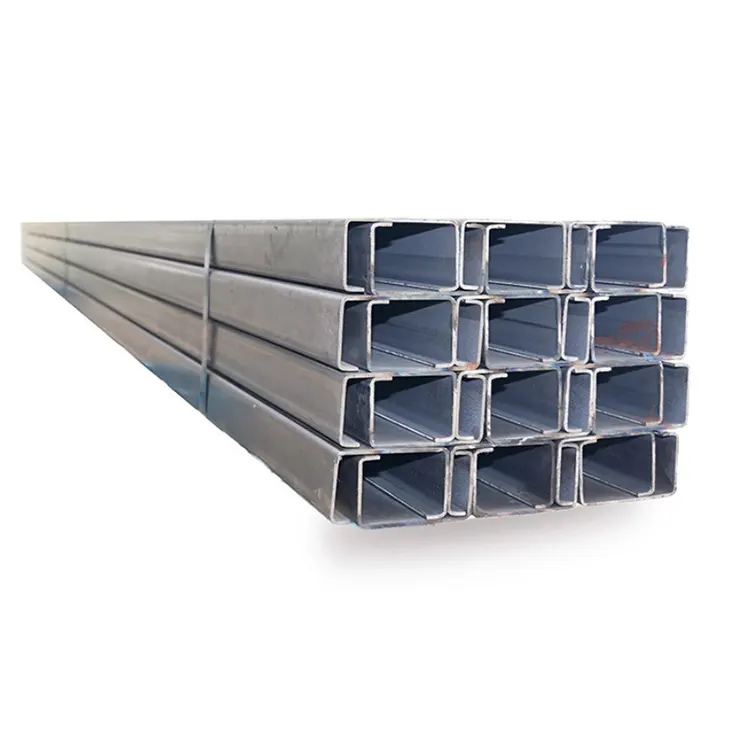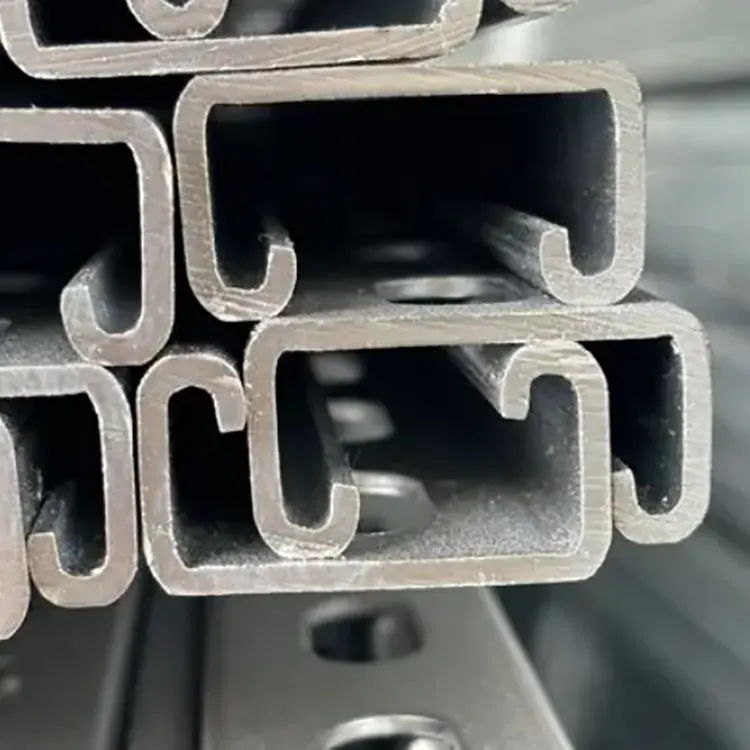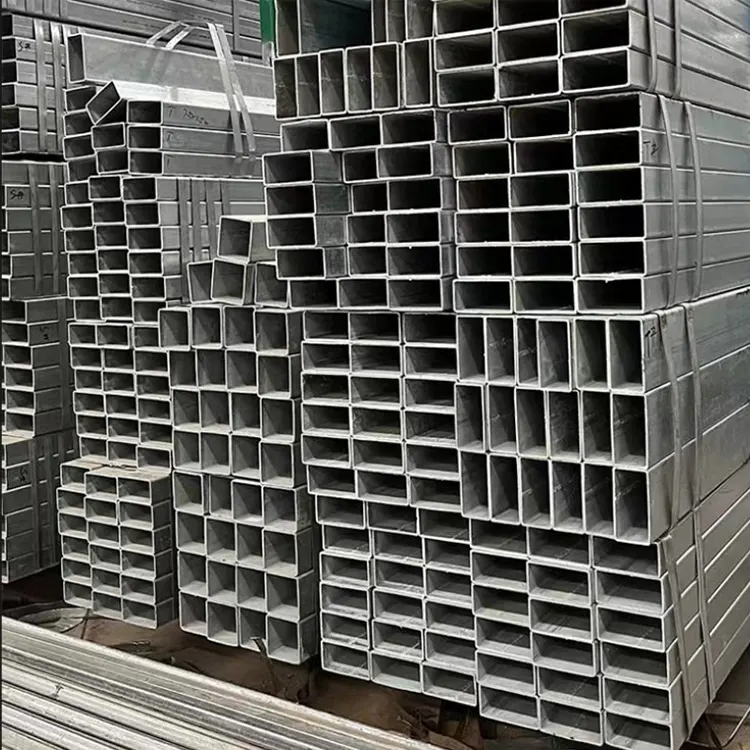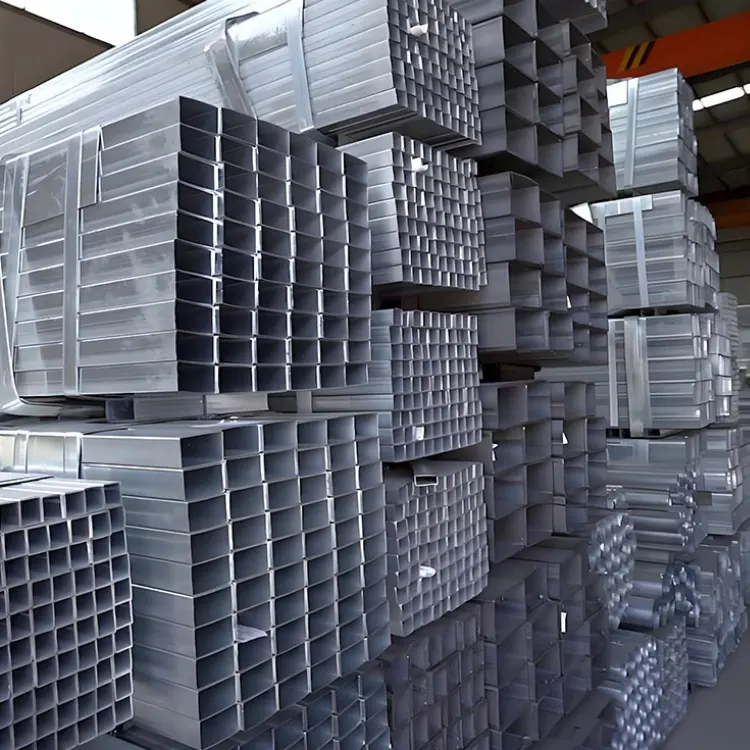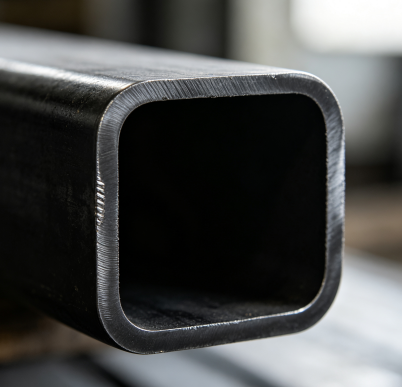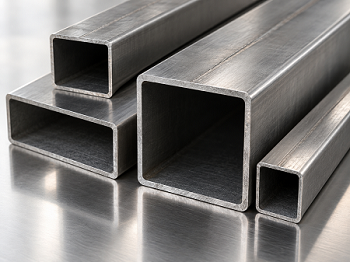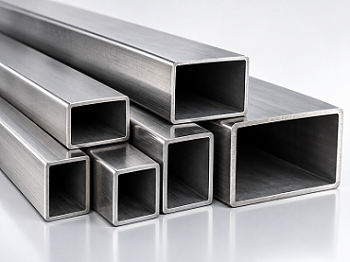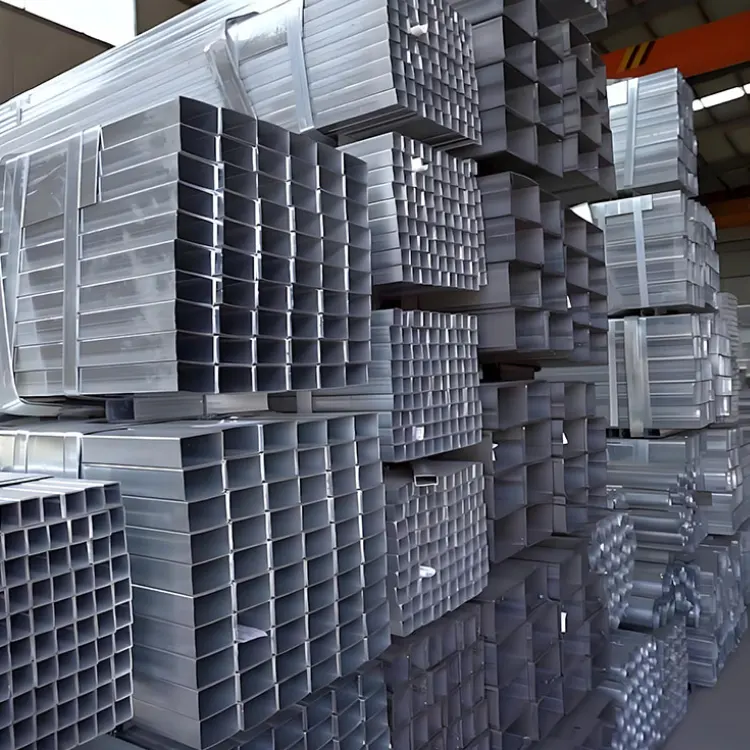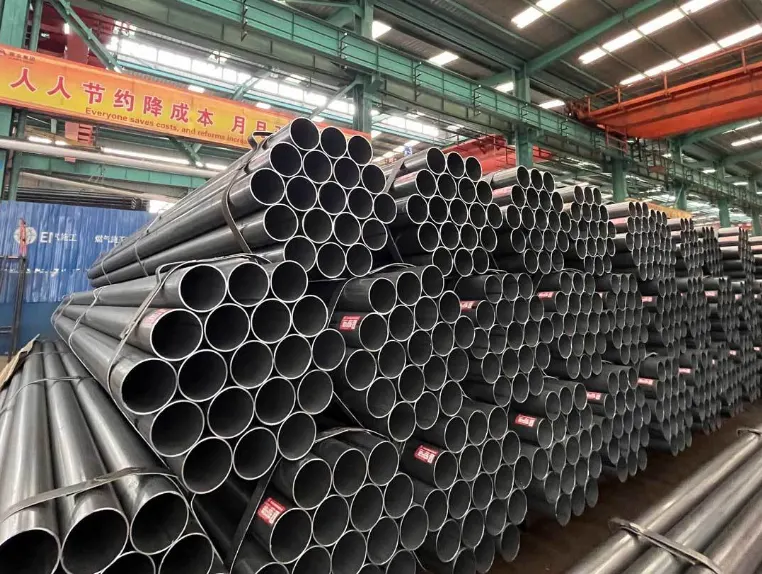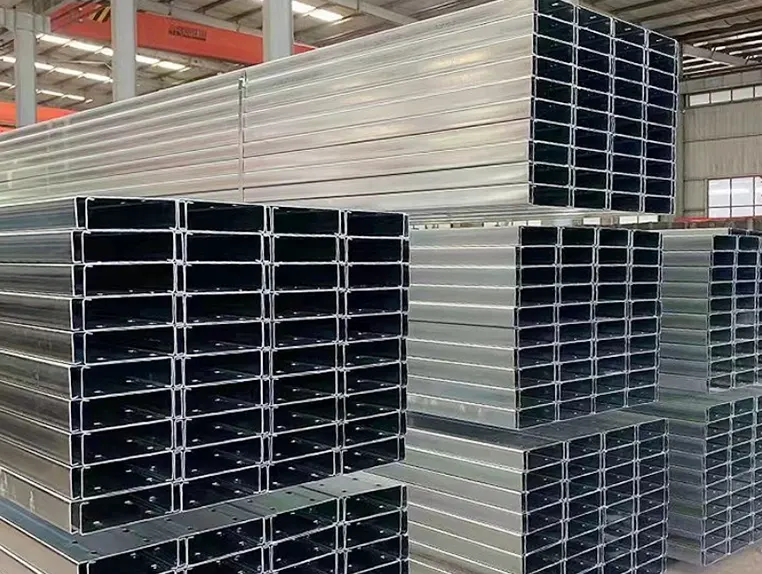
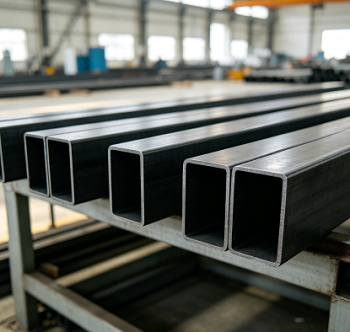
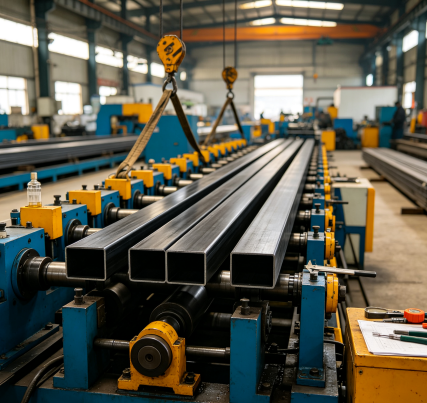
Холодное волочение — самый медленный метод производства квадратных труб, но зачастую это единственный способ гарантировать, что станочникам не придется резать новую заготовку. Процесс изготовления холоднотянутых квадратных и прямоугольных труб начинается с заготовки круглой трубы — либо горячекатаной бесшовной, либо сваренной высокочастотной сваркой (HFW). Выбор материала является первоочередной задачей, поскольку количество проходов волочения зависит от пластичности стали, в частности от того, насколько ее можно растянуть, прежде чем растрескается.
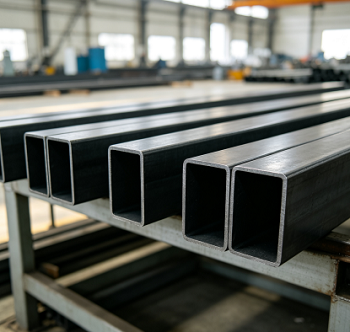
Заготовку трубки сначала отжигают. Холодное волочение вызывает наклеп; начиная с мягкой, свободной от напряжений заготовки, можно гарантировать, что поперечное сечение можно будет вытянуть за несколько проходов без растрескивания углов.
Прокатная окалина удаляется путем кислотного травления с последующим нанесением смазочных пленок на основе фосфатов и мыла. Без этих слоев трение между сталью и штампом привело бы к разрыву поверхности и ускорению износа штампа.
Конец холоднотянутых квадратных и прямоугольных труб обжимается (уменьшается в диаметре), чтобы пройти через матрицу. Затем ее протягивают через квадратную или прямоугольную матрицу, содержащую внутреннюю оправку — важный компонент, который предотвращает разрушение стенок трубы и смещение внутреннего отверстия от центра.
Каждый проход обычно уменьшает площадь поперечного сечения на 10–20 %; превышение этого предела может привести к растрескиванию углов. Для восстановления пластичности необходим промежуточный отжиг, что объясняет, почему профили с жесткими допусками часто требуют двух-четырех проходов волочения и производственного цикла, занимающего несколько недель.
Готовая труба проходит многовалковую правку, обрезку по длине и удаление заусенцев с торцов. Если волочение является заключительным этапом формования, следует отжиг для снятия напряжений. Наконец, каждая трубка измеряется, смазывается маслом и связывается.
Если его нужно просто разрезать и приварить к раме, обычно достаточно стандартной точности — деньги лучше потратить на толщину стенок. Однако если труба требует механической обработки, служит направляющей поверхностью или должна сопрягаться с обработанной плоской поверхностью, укажите допуски высокой точности.
«Жесткотянутый» обеспечивает высочайшую прочность и минимальную стоимость, поскольку исключает этап окончательного отжига. Отжиг восстанавливает пластичность, делая материал пригодным для изгиба, правки или обширной механической обработки. Нормализация обеспечивает однородную микроструктуру, идеальную для деталей, которые сначала свариваются, а затем подвергаются нагрузкам.
Многие покупатели по умолчанию используют сталь марки 20 # и просто увеличивают толщину стенок. Переход с 20# на 45# повышает предел текучести с 245 МПа до 335 МПа; это часто позволяет уменьшить толщину стенок, при этом экономия веса компенсирует разницу в стоимости материала.
Радиус холоднотянутых квадратных и прямоугольных труб увеличивается с толщиной стенки: при толщине стенки (S) ≤ 6 мм радиус угла можно удерживать в пределах 2,0S, тогда как при толщине стенки 6–10 мм он становится 2,5S. Если малый радиус угла является обязательным, толщина стенки должна оставаться в более тонком диапазоне; если радиус, указанный на чертеже, технически неосуществим, мы сообщим вам напрямую.
Размер, определяющий успех сборки — будь то внутреннее отверстие, длина стороны или диагональ — должен быть тем, который мы контролируем наиболее строго; пожалуйста, отметьте это на рисунке при отправке нам.
Портальные перекладины, крепления линейных направляющих, базы роботов и рамы верстаков обычно имеют размеры от 50×50 до 120×120 мм, при этом обычно используются материалы 20# или Q345. Допуски по прямолинейности и длине сторон напрямую определяют, останутся ли направляющие параллельными после установки; следовательно, эти заказы обычно требуют высокоточных спецификаций.
В проставках рулевых тяг, опорах блока клапанов и рамах силовых агрегатов используются трубы размером от 40×40 до 100×100 мм. Здесь как внутреннее отверстие, так и толщина стенки являются функциональными размерами, поэтому мы используем волочение оправки, а не продавливание полостей (уменьшение диаметра без оправки).
Такие компоненты, как валы роликов, планки, натяжные рычаги и держатели ракельных ножей, обычно имеют размеры от 30 × 30 до 80 × 80 мм и часто используют сталь 45 #, поскольку шейки валов должны быть обработаны, чтобы выдерживать непрерывную работу. Эти детали обычно заказываются в отожженном состоянии; заказчик выполняет механическую обработку, а затем закаливает их.
Каркасы сидений, багажники на крыше, элементы подрамника и фаркопы (размеры от 25×25 до 60×60 мм, материалы Q235 или Q345). Ключевыми факторами здесь являются свариваемость и поддержание одинаковой толщины стенок в местах приваривания кронштейнов.
Металлическая мебель, медицинское и спортивное оборудование: Каркасы больничных кроватей, регулируемые сиденья, каркасы тренажеров и телескопические ручки (размеры от 20×20 до 50×50 мм, толщина стенок от 1,0 до 2,0 мм). Здесь решающее значение имеет однородность толщины стенок, поскольку эти детали обычно покрываются порошковой краской; любой шаг толщины стенки будет виден сквозь покрытие.
Стойки перил, профили перил, каркас навесных стен и каркасы кабин лифта — с использованием холоднотянутых квадратных и прямоугольных труб, где угловой радиус является неотъемлемой частью конструкции.
Большинство покупателей сравнивают эти три варианта. Правильный выбор зависит от того, какое конкретное свойство материала наиболее важно для производительности вашей сборки.
| Свойство | Холоднотянутый (GB/T 3094-2012) | Холодная штамповка/прокатная штамповка | Горячеобработанный полый профиль |
| Боковой допуск | От +/-0,20 до +/-0,30 мм при высоком уровне | Около +/- 1% стороны | Около +/- 1% стороны |
| Допуск на стену | +/-10% S или меньше при высоком уровне | +/-10% S типично | +/-10% S типично |
| Угловой радиус | Установка матрицей, 2,0 S на тонкой стенке | От 2т до 3т от формовочных валков | Более крупный, менее контролируемый |
| Поверхность | Полированный, маринованный, гладкий | Отделка проката, легкие следы прокатки | Масштабированный, более грубый |
| Сила | Поднят холодной работой через стену | Подняты только по углам | Исполненный |
| Пользовательский раздел | Нужен специальный штамп | Требуется смена пропуска | Нужен новый набор роликов |
| Экономичный диапазон размеров | От маленьких до средних, от тонких до средних стенок | Средние и большие, длинные пробеги | Большой, структурный |
| Стоимость единицы | Самый высокий | Самый низкий | Середина |
Наше предприятие расположено в Дацючжуане, Тяньцзинь, где в пределах нескольких километров доступны вырубка труб, травление, волочение, термообработка и цинкование. Мы можем перевести производство на новые спецификации за несколько дней, а не недель. Мы обслуживаем даже небольшие заказы — минимального объема заказа (MOQ) нет — и пробные заказы выполняются по тому же производственному процессу, что и массовое производство. Документация сопровождает посылку; Каждая партия включает сертификат на материал (с указанием номера плавки, химического состава и механических свойств), а также наши собственные протоколы контроля размеров и поверхности. Если проект требует сторонней проверки, просто сообщите нам о стандартах и инспекционном агентстве при подтверждении заказа, и мы организуем проверку в соответствии с требуемым планом выборки.
О: Для наружного применения мы предлагаем горячее цинкование, стандартное цинкование или порошковое покрытие. Пожалуйста, сообщите нам условия эксплуатации — например, подземные, морские, зоны контакта с удобрениями или зоны промывки — и мы подберем подходящее покрытие.
A: В соответствии со стандартом GB/T 3094-2012 мы производим холодную вытяжку марок 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) и Q345 (B, C, D, E). Условия поставки включают в себя нагартованный, отожженный или нормализованный.
Ответ: Стандартной точности обычно достаточно для деталей, которые просто обрезаются по нужной длине и привариваются к раме. Укажите высокую точность, если детали требуют механической обработки, служат направляющими поверхностями или прикреплены болтами к обработанным плоским поверхностям. Разница существенная: для длины стороны 50 мм она составляет ±0,40 мм против ±0,30 мм; для 100 мм это ±1% против ±0,8%. Пожалуйста, укажите класс в вашем запросе, и мы подтвердим его в заказе.
О: Для изготовления нестандартных квадратных труб требуются специальные штампы, стоимость которых должна быть включена в заказ; поэтому вместо того, чтобы указывать фиксированный минимальный объем заказа (MOQ), мы требуем разумный объем заказа.
Ответ: Холоднотянутые квадратные и прямоугольные трубы поставляются в протравленном, фосфатированном и слегка смазанном состоянии, что идеально подходит для механической обработки и покраски.
Ответ: Эти параметры определяются матрицей и оправкой, а не оператором станка. Оправка стабилизирует внутреннее отверстие, что имеет решающее значение для равномерной толщины стенки, в то время как угловой профиль матрицы определяет радиус. Измерения проводятся при каждом проходе, а готовая продукция проверяется на соответствие стандартам GB/T 3094-2012 по длине стороны, толщине стенки, вогнутости/выпуклости сторон, радиусу угла и прямолинейности; записи ведутся по номеру плавки.
Адрес
S213 Район Цзинхай, город Тяньцзинь, Китай
Тел.
Электронная почта