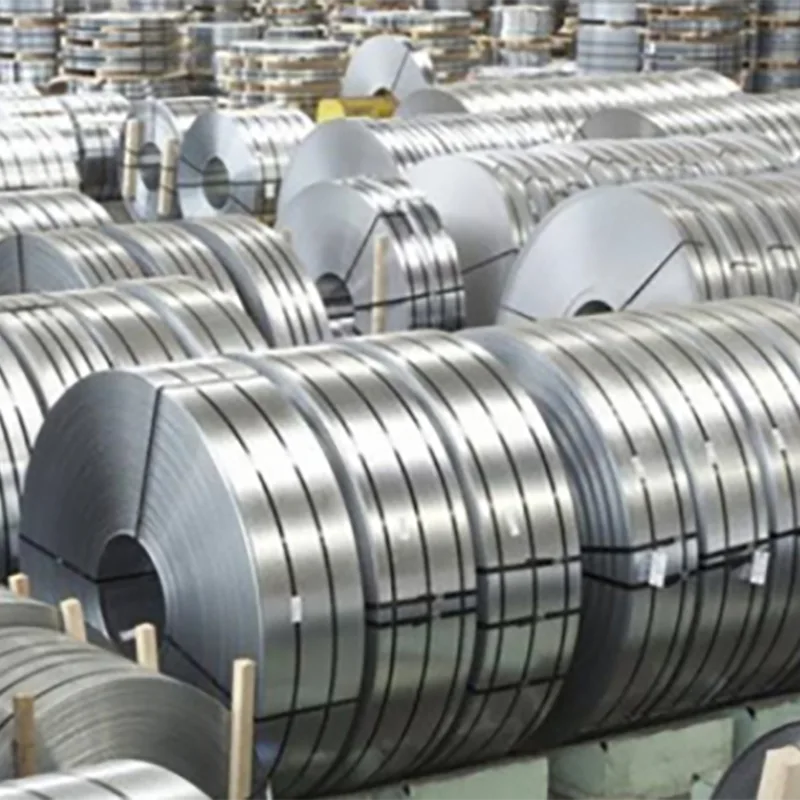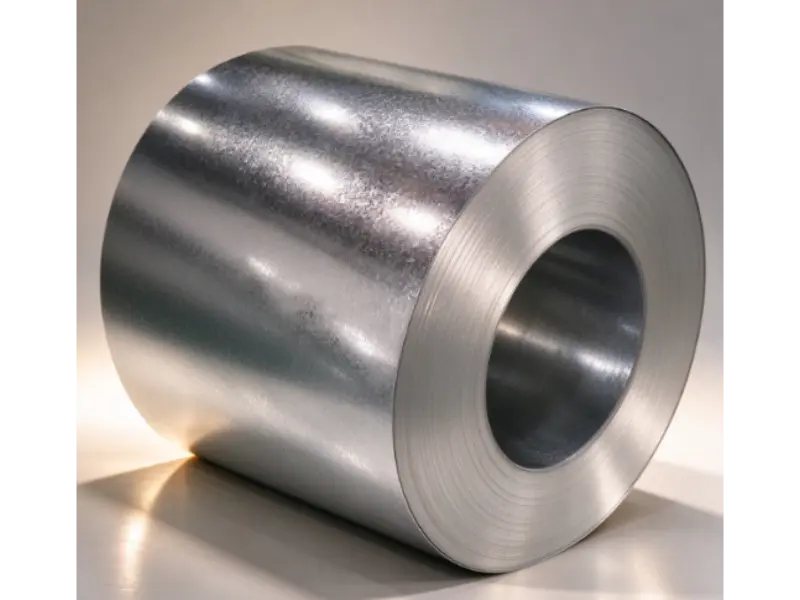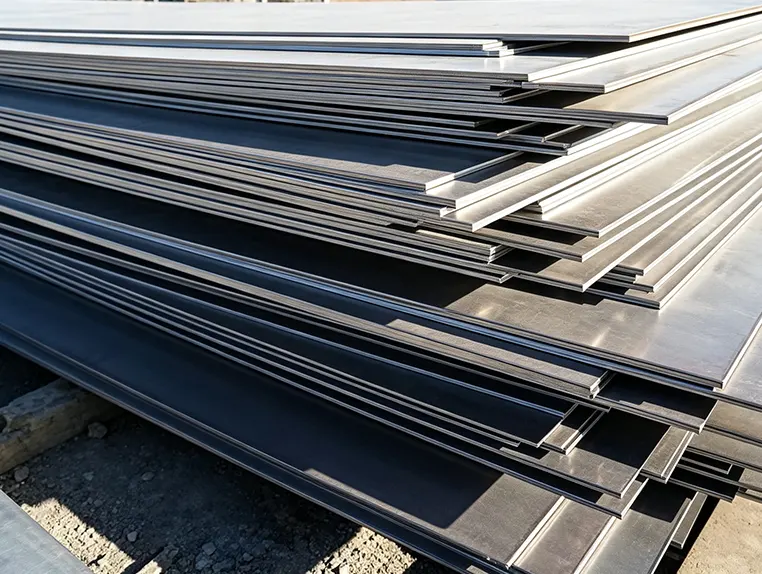
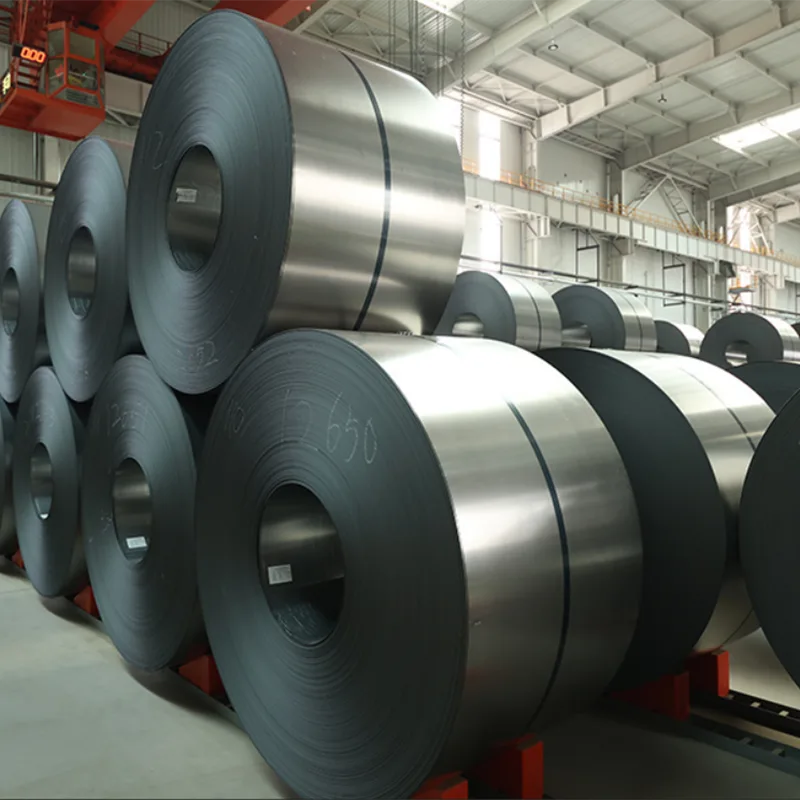
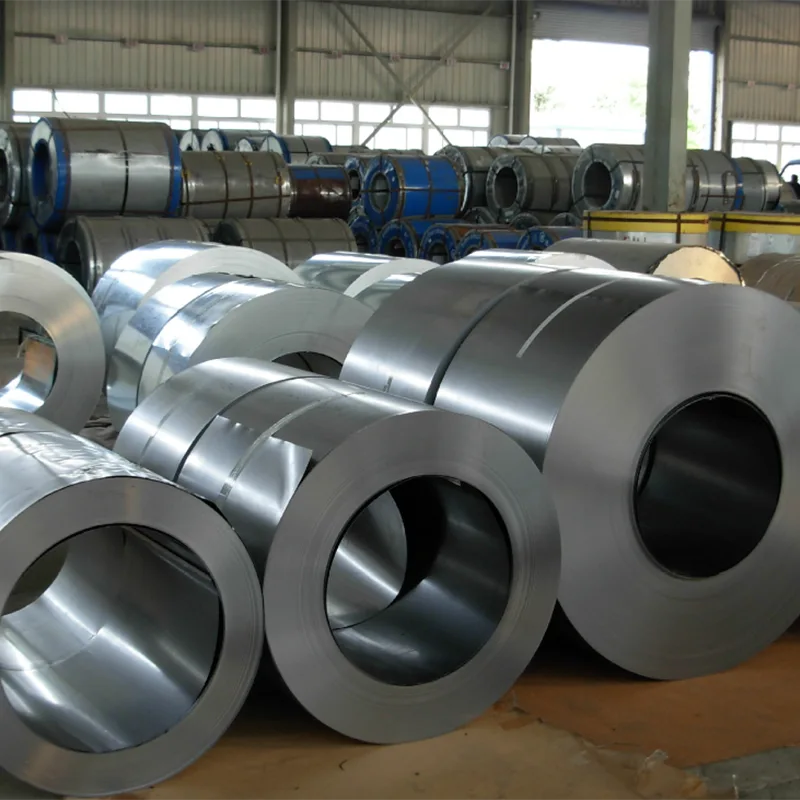
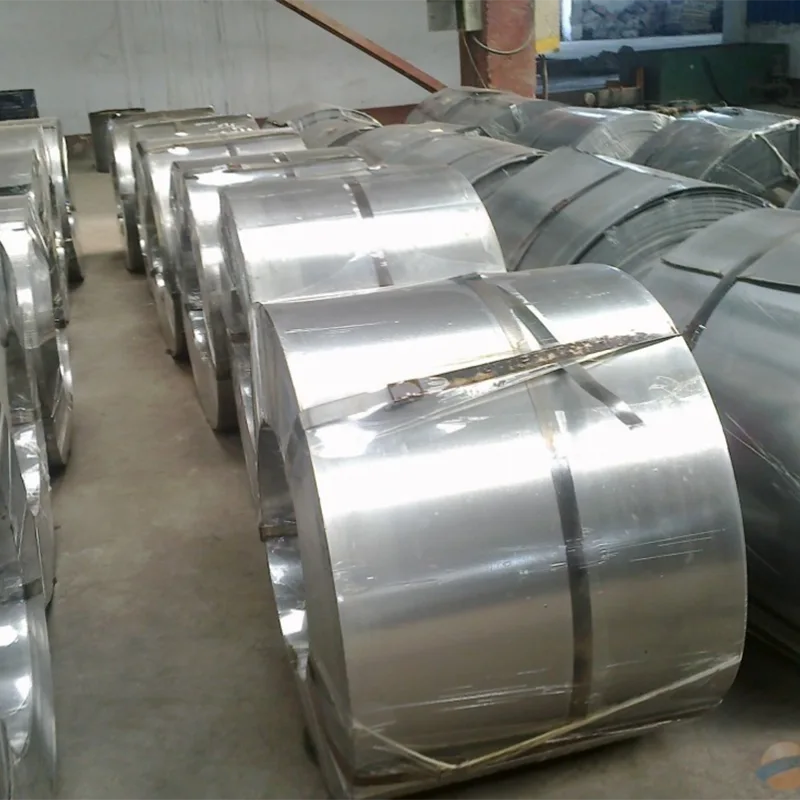
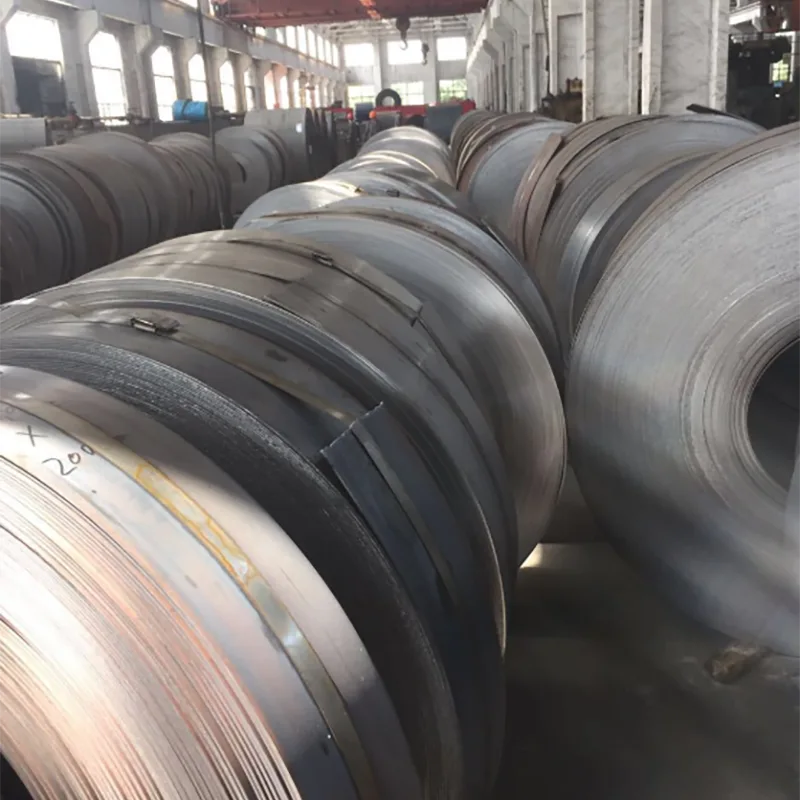
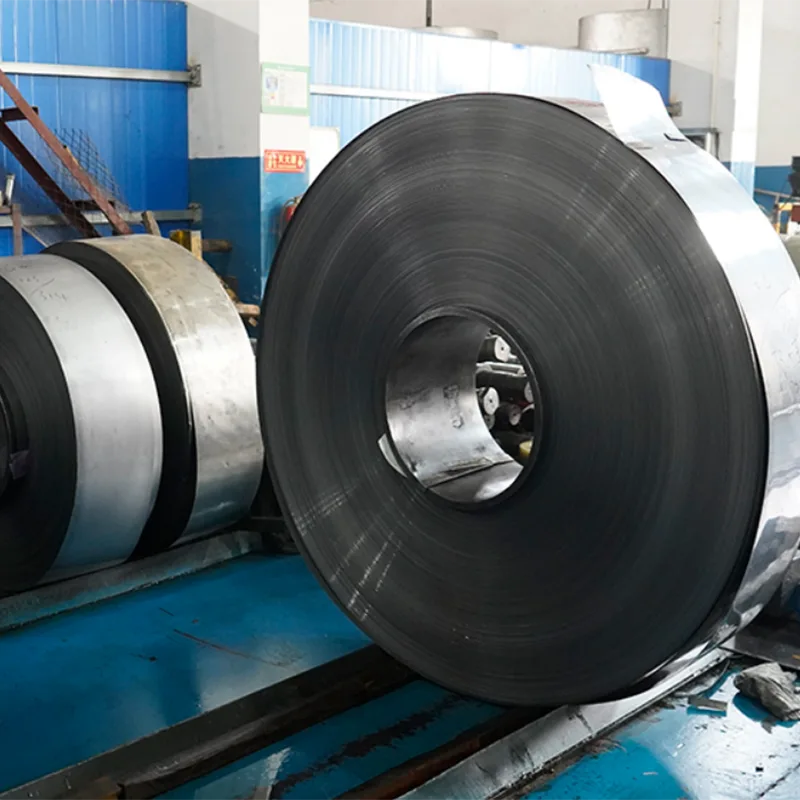
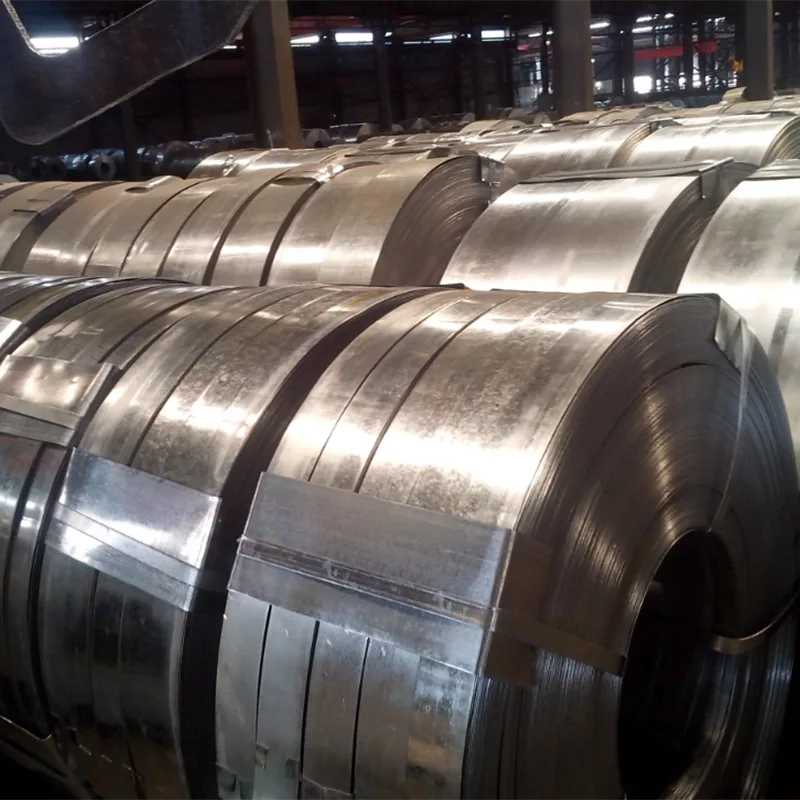
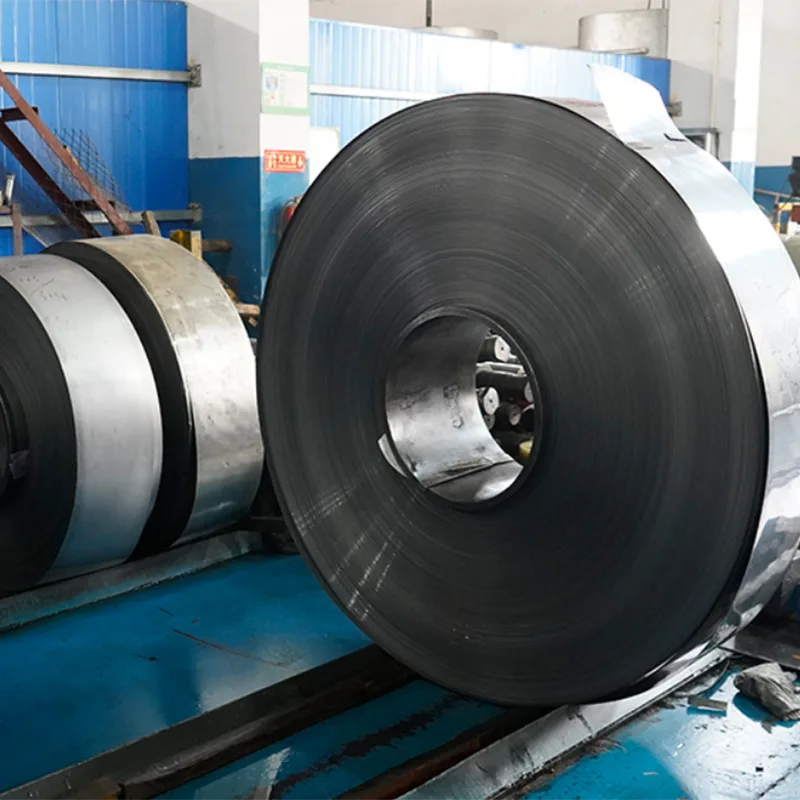
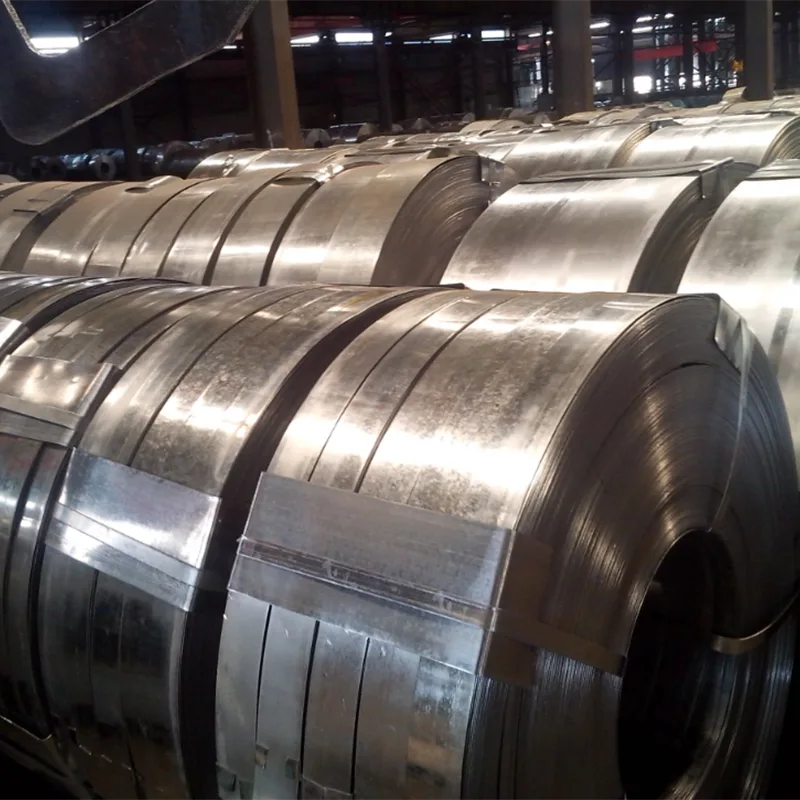
Китайская холоднокатаная стальная полоса производства завода ShixinDa имеет толщину от 0,15 до 3,0 мм и поставляется в виде оригинальных рулонов или продольно разрезанных узких полос. Внутренние диаметры стальных рулонов доступны 508 мм или 610 мм; Вес катушки подходит для контейнерных перевозок. Допуски по толщине и ширине строго соответствуют экспортным классам точности, а плоскостность полосы точно контролируется.
Механические свойства стабильны; Значения предела текучести, прочности на разрыв и удлинения могут быть адаптированы в соответствии с техническими спецификациями заказчика. Химический состав строго контролируется и включает углерод, марганец, серу и фосфор; марка для глубокой вытяжки отличается пониженным содержанием примесей, что предотвращает образование складок на поверхности штамповки. По запросу доступны степени обработки поверхности с регулируемой шероховатостью поверхности; предусмотрены варианты со срезанными или завальцованными краями; Стандартная поставка включает антикоррозийное масляное покрытие.
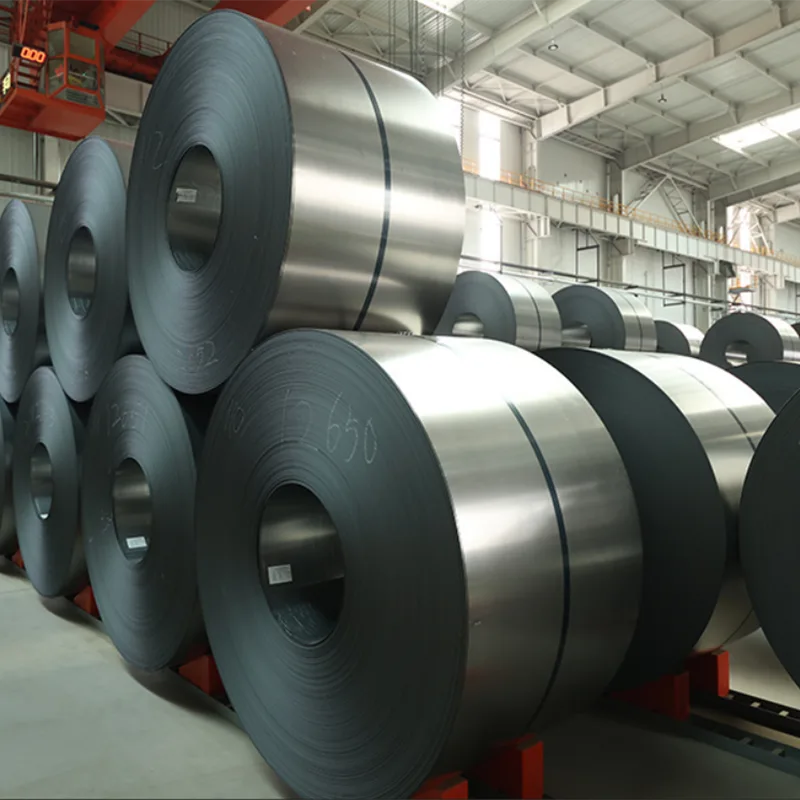
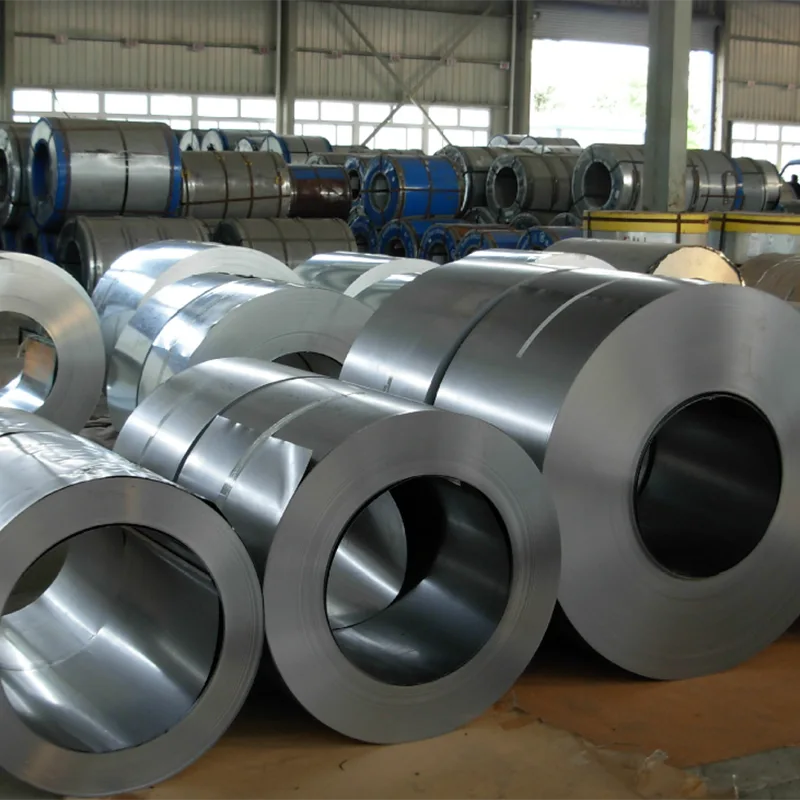
Сырье: горячекатаные рулоны в качестве сырья.
Сварка и намотка: сварка нескольких рулонов стальной полосы вместе для повышения эффективности непрерывного производства.
Травление: используйте соляную кислоту (ранее серную кислоту) для удаления поверхностной окалины оксида железа, обеспечивая гладкую поверхность стальной полосы и уменьшая износ роликов.
После маринования очистите, высушите и нарежьте рулонами.
Листовую заготовку, очищенную от окалины, прокатывают до толщины конечного изделия на стане холодной прокатки.
Общий уровень снижения обычно составляет от 60% до 90%.
Натяжная прокатка используется для обеспечения прямой формы листа и контроля изменения толщины.
Методы прокатки подразделяются на три типа: одностоловая реверсивная прокатка, многостоловая непрерывная прокатка и полностью непрерывная прокатка.
Максимальная скорость прокатки может достигать 41,6 м/с; Годовая производительность стана непрерывной прокатки может превышать 2 миллиона тонн.
Технологическая смазка. Обычно для охлаждения и смазки используются эмульсии; для прокатки тонких срезов или твердых металлов используются чистые масляные смазки (например, пальмовое масло).
Отжиг: исключает наклеп при холодной прокатке, обеспечивает рекристаллизацию и размягчение стальной пластины, восстанавливает ее пластичность.
Плоскостность: легкая холодная прокатка с небольшой степенью обжатия 0,5–4%; цели включают в себя:
Предотвратите появление четко выраженного шага текучести при растягивающей нагрузке.
Улучшить форму пластины
Достижение необходимой шероховатости поверхности.
Покрытие: Стальные полосы или слябы, требующие покрытия, должны поступать в цеха гальванизации, лужения, алюминиевого покрытия или нанесения органического покрытия.
Резка: Продольная резка применяется для обрезки кромок или разделения материала на полосы по ширине; поперечная резка разрезает материал на отдельные листы по длине.
Промасленная упаковка: Нанесите антикоррозионное масло; упаковка после проверки и классификации перед отправкой с завода.
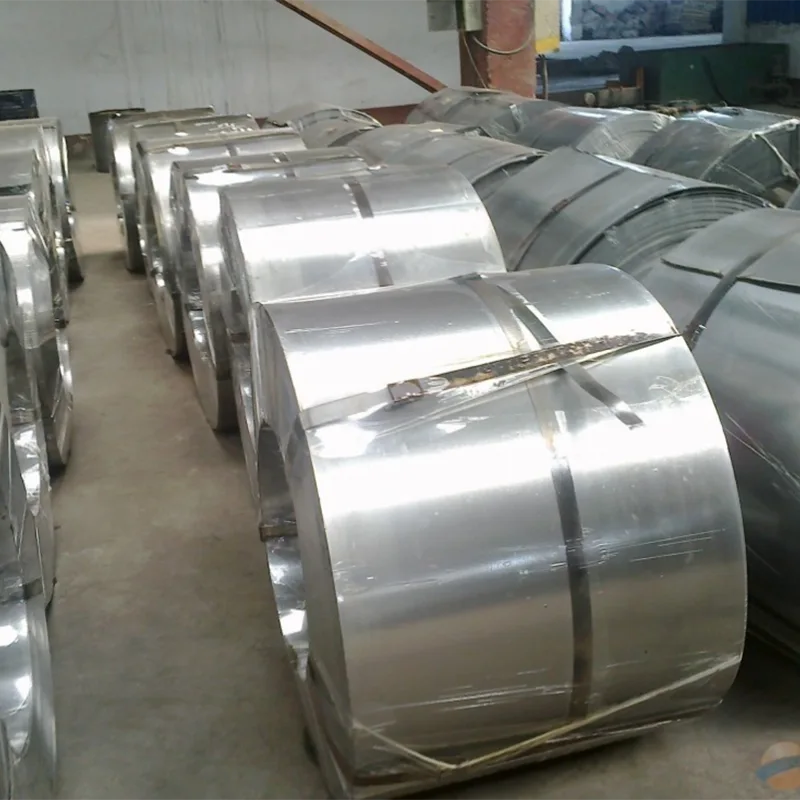
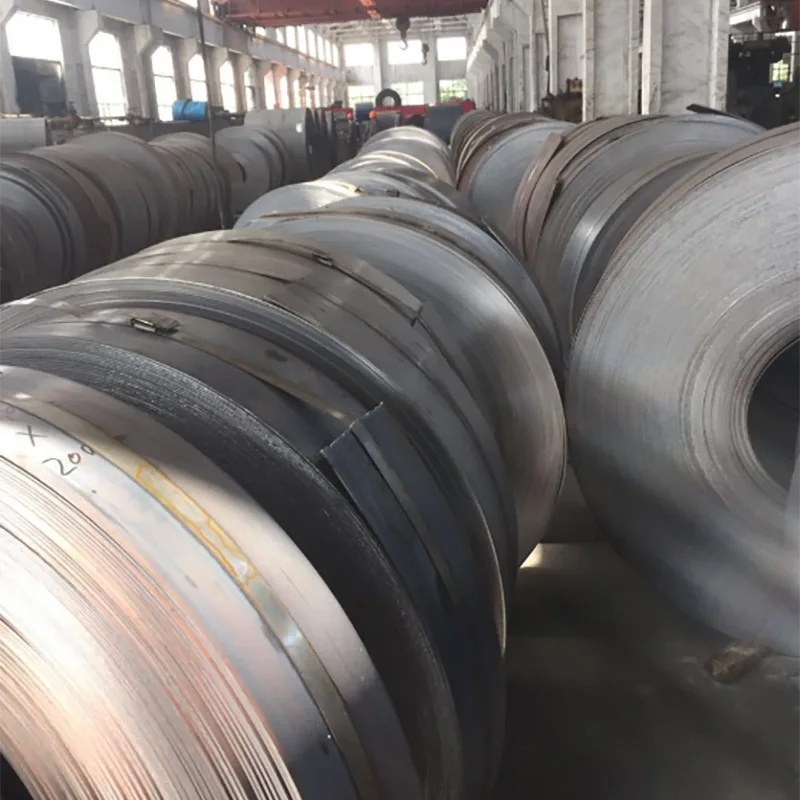
Холоднокатаная стальная полоса производится путем холодной прокатки горячекатаных стальных рулонов при комнатной температуре; При разработке продукции основное внимание уделяется точности размеров, качеству поверхности, механическим свойствам, формуемости и эксплуатационным характеристикам, а также совместимости с последующими операциями обработки. Основные характеристики следующие:
Высокая точность толщины: холоднокатаная при комнатной температуре с надежными возможностями управления прокатным станом; допуск по толщине значительно превосходит таковой у горячекатаной полосовой стали, что позволяет производить тонкие полосы (преимущественно в диапазоне 0,1–3,0 мм), отвечающие требованиям штамповки и точности деталей из листового металла; Доступны стандартные, высокоточные и сверхточные сплавы на выбор.
Контролируемая ширина и профиль: во время проектирования можно точно контролировать серповидный изгиб, деформацию и волнистость, чтобы обеспечить прямолинейность; Поддерживается резка фиксированной ширины, что делает ее пригодной для последующей штамповки, изготовления сварных труб и обработки компонентов.
Конструкция прокатного типа: используются рулоны сверхпрочной стали, что позволяет свести к минимуму время простоя при замене рулонов, что делает его идеальным для производственных линий непрерывной штамповки и непрерывного нанесения покрытий.
Различают различные степени отделки поверхности: стандартную поверхность, поверхность более высокого качества и поверхность с отделкой премиум-класса; контроль конструкции на предмет оксидной окалины, царапин, пятен и дефектов от роликов.
Контролируемая шероховатость поверхности: значение Ra можно установить с помощью плоского прокатного ролика, что делает его пригодным для штамповки для предотвращения царапин, для адгезии покрытия распылением или для процессов гальваники и нанесения покрытий; глянцевая поверхность идеально подходит для деталей внешнего вида, а умеренно шероховатая поверхность подходит для глубокой вытяжки.
Может быть сконфигурирован для последующей обработки: подходит для таких процессов обработки поверхности, как гальванизация, цветное покрытие, окраска распылением, гальваническое покрытие и другие операции по обработке поверхности.
Стандартный товарный сорт (CQ): Умеренная прочность; подходит для простых операций гибки и формовки; используется для корпусов и основных компонентов.
Марка глубокой вытяжки (DQ/DDQ): снижает предел текучести, увеличивает удлинение, контролирует плато текучести и предотвращает появление полос Людерса – идеально подходит для глубокой вытяжки и сложных штампованных деталей.
Высокопрочная холоднокатаная полосовая сталь: благодаря оптимизированному составу, технологии прокатки и отжига повышается предел текучести при растяжении; он подходит для структурных компонентов, элементов усиления и легких компонентов, обеспечивая баланс между прочностью и формуемостью.
Диапазон твердости широк: от мягких условий глубокой вытяжки до состояний высокой твердости (прокат в жестких рулонах); эти прокатанные рулоны не подвергаются отжигу, что приводит к высокой прочности, но плохой пластичности, что делает их пригодными только для простых операций гибки.
Выбор процесса отжига: выберите между полным отжигом (для мягкого материала, подходящего для штамповки), частичным отжигом или прокаткой (без отжига), в зависимости от сложности формования.
Проектирование обработки плоскостности. Устранение платформ текучести, улучшение формы листа и контроль шероховатости поверхности являются ключевыми факторами при проектировании холоднокатаной полосовой стали глубокой вытяжки.
Дизайн химического состава: преимущественно низкоуглеродистый; марки для глубокой вытяжки имеют пониженное содержание C и Si при соответствующем содержании Mn; высокопрочные марки включают микролегирующие элементы для балансировки прочности, свариваемости и формуемости.
Свариваемость: низкоуглеродистая холоднокатаная полосовая сталь обладает превосходной свариваемостью, что делает ее пригодной для точечной и дуговой сварки в сборках, сваренных штамповкой.
Варианты поставки: Преимущественно рулонная сталь; Альтернативно материал можно разрезать на холоднокатаную листовую сталь или продольные узкие полосы, подходящие для различных типов оборудования.
Защитная конструкция: поверхность покрыта антикоррозионным маслом для предотвращения коррозии во время хранения и транспортировки.
Сегментация приложений: охватывает корпуса бытовой техники, автомобильные компоненты, аппаратные средства, сварные трубы, кабельные лотки, компьютерные корпуса и шкафы и т. д.; каждое применение связано с определенными марками материалов и техническими характеристиками.
|
проект |
Общие параметры экспорта |
замечания |
|
толщина |
0,15-3,0 мм |
Основной поток: 0,32,0 мм; в соответствии со спецификациями допусков GB/T 7082-2019/ASTM A568M. |
|
ширина |
Широкий рулон≥600 мм; Узкая полоса <600 мм |
Оригинальный ролл; стальная полоса с продольным разрезом |
|
отклонение толщины |
Стандартная точность, Высокая точность, Высокая точность |
Зарубежные клиенты часто указывают допуски EN/ASTM. |
|
Допуск по ширине |
Исходный рулон: 0–+5 мм; Узкая полоска с прорезями: ±0,3–±0,5 мм. |
Более строгие требования к допускам для разрезаемых материалов. |
|
Форма узора/Плоскостность |
Уровни I, II и III; единица измерения: мм/м |
Если у клиента есть особые требования к штамповке, четко укажите их. |
|
Способ доставки |
Рулоны стали, продольно разрезанные узкие полосы, поперечно разрезанные плоские пластины. |
Большую часть экспорта составляют рулоны стали. |
Адрес
S213 Район Цзинхай, город Тяньцзинь, Китай
Тел.
Электронная почта